导轨表面淬火后磨削余量的合理控制
导轨表面淬火后磨削余量的合理控制
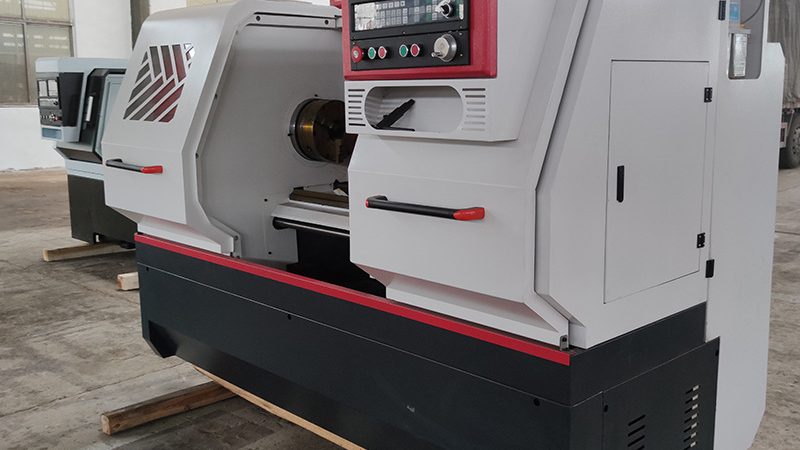
导轨是数控机床的重要组成部分,其表面淬火后的磨削余量直接关系到机床的加工精度和长期稳定性。那么,如何合理控制导轨表面淬火后的磨削余量呢?
一、导轨表面淬火的作用
导轨表面淬火是一种热处理工艺,通过快速加热和冷却,使导轨表面形成一层高硬度的硬化层,提高导轨的耐磨性和抗疲劳性。淬火后的导轨表面硬度可以达到HRC60以上,有效延长机床的使用寿命。
二、磨削余量的概念
磨削余量是指磨削过程中,磨具与工件接触部分所去除的材料厚度。在导轨表面淬火后,磨削余量的控制至关重要。
三、磨削余量的影响因素
1. 淬火层深度:淬火层深度越大,磨削余量越大。一般来说,淬火层深度控制在0.5-1.5mm为宜。
2. 淬火硬度:淬火硬度越高,磨削余量越小。但过高的硬度会导致导轨表面脆性增加,影响机床的加工性能。
3. 磨削工艺参数:磨削速度、磨削深度、磨削宽度等工艺参数都会影响磨削余量。
四、磨削余量的控制方法
1. 选择合适的淬火工艺:根据导轨材料和工作条件,选择合适的淬火工艺,如气体淬火、液体淬火等。
2. 控制淬火层深度:通过调整淬火温度和时间,控制淬火层深度在适宜范围内。
3. 选择合适的磨削工艺:根据淬火后的导轨硬度,选择合适的磨削工艺参数,如磨削速度、磨削深度、磨削宽度等。
4. 采用先进的磨削技术:如超精密磨削、数控磨削等,提高磨削精度和效率。
五、磨削余量的检测与验收
1. 检测方法:使用高精度测量仪器,如三坐标测量机、激光干涉仪等,对磨削后的导轨表面进行检测。
2. 验收标准:根据机床精度要求和国家标准,确定磨削余量的验收标准。
总之,导轨表面淬火后的磨削余量控制是数控机床加工过程中的重要环节。通过合理选择淬火工艺、磨削工艺参数,以及采用先进的磨削技术,可以有效控制磨削余量,提高机床的加工精度和长期稳定性。
本文由 湖北顺豪包装袋有限公司 整理发布。