不锈钢排屑问题:走心机加工中的关键挑战及应对策略
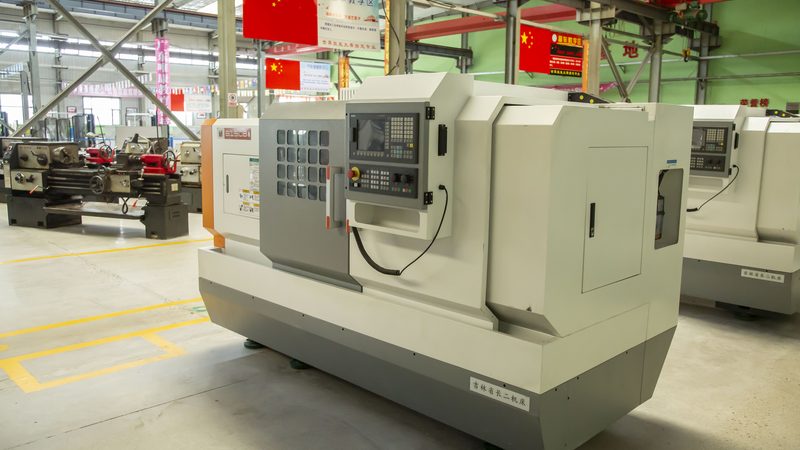
标题:不锈钢排屑问题:走心机加工中的关键挑战及应对策略
一、排屑问题的普遍困扰
在数控机床加工不锈钢工件的过程中,排屑问题一直困扰着工艺工程师和车间主任。由于不锈钢材料具有硬度高、韧性大、导热性差等特点,在加工过程中容易产生大量切屑,不仅影响加工效率,还可能对机床和工件造成损害。
二、排屑问题的成因分析
1. 切屑形态:不锈钢切屑通常为硬而脆,难以被普通排屑系统有效处理。
2. 切削条件:切削速度、进给量、切削深度等参数设置不当,导致切屑堆积。
3. 排屑系统设计:排屑系统设计不合理,如排屑槽过窄、排屑通道不畅等。
4. 机床结构:机床结构设计不合理,如主轴箱密封性差、冷却系统不完善等。
三、走心机加工不锈钢排屑的应对策略
1. 优化切削参数:根据不锈钢材料特性,合理设置切削速度、进给量、切削深度等参数,减少切屑产生。
2. 设计专用排屑系统:针对不锈钢切屑特性,设计专用排屑系统,如采用宽排屑槽、增加排屑通道等。
3. 提高机床密封性:加强主轴箱、冷却系统等关键部位的密封性,防止切屑进入。
4. 使用高效排屑设备:选用高效排屑设备,如离心式排屑器、螺旋输送器等,提高排屑效率。
四、案例分析
以某加工厂为例,该厂在加工不锈钢工件时,曾因排屑问题导致加工效率低下、工件表面质量差。通过优化切削参数、设计专用排屑系统、提高机床密封性等措施,成功解决了排屑问题,提高了加工效率和工件质量。
五、总结
走心机加工不锈钢排屑问题是一个普遍存在的挑战。通过分析成因、采取针对性措施,可以有效解决排屑问题,提高加工效率和工件质量。在加工过程中,工艺工程师和车间主任应关注排屑问题,不断优化工艺参数和排屑系统,确保加工顺利进行。
本文由 湖北顺豪包装袋有限公司 整理发布。