深孔钻排屑不畅?探析原因及解决策略
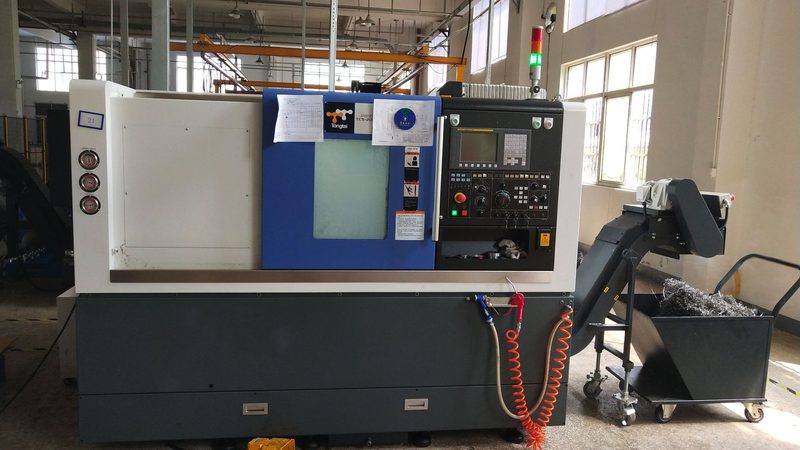
标题:深孔钻排屑不畅?探析原因及解决策略
一、深孔钻排屑不畅的原因分析
在加工过程中,深孔钻排屑不畅是一个常见问题,它不仅影响加工效率,还可能对刀具和工件造成损害。主要原因包括:切削液供应不足、排屑通道设计不合理、切削参数设置不当等。
二、切削液供应不足
切削液在深孔钻加工中起着至关重要的作用,它不仅能冷却刀具和工件,还能起到润滑和排屑的作用。如果切削液供应不足,会导致切削温度升高,刀具磨损加剧,同时排屑不畅。
三、排屑通道设计不合理
排屑通道的设计对于深孔钻加工至关重要。如果排屑通道设计不合理,切削屑无法顺利排出,会导致切削液循环受阻,影响加工效果。
四、切削参数设置不当
切削参数包括主轴转速、进给速率、切削深度等,这些参数的设置直接影响到加工效果。如果切削参数设置不当,可能导致切削屑无法顺利排出。
五、解决策略
1. 优化切削液供应系统
确保切削液供应充足,可以通过增加切削液流量或优化切削液循环系统来实现。
2. 改进排屑通道设计 根据加工需求和刀具特性,优化排屑通道设计,确保切削屑能够顺利排出。
3. 调整切削参数 根据工件材料和加工要求,合理调整切削参数,如主轴转速、进给速率、切削深度等,以实现最佳加工效果。
4. 定期检查和维护 定期检查深孔钻设备,确保各部件正常工作,及时发现并解决潜在问题。
六、总结
深孔钻排屑不畅是一个复杂的问题,需要从多个方面进行综合考虑和解决。通过优化切削液供应、改进排屑通道设计、调整切削参数以及定期检查和维护,可以有效解决深孔钻排屑不畅的问题,提高加工效率和产品质量。
本文由 湖北顺豪包装袋有限公司 整理发布。