立式车床主轴通孔52mm,能加工多粗的料?揭秘加工极限**
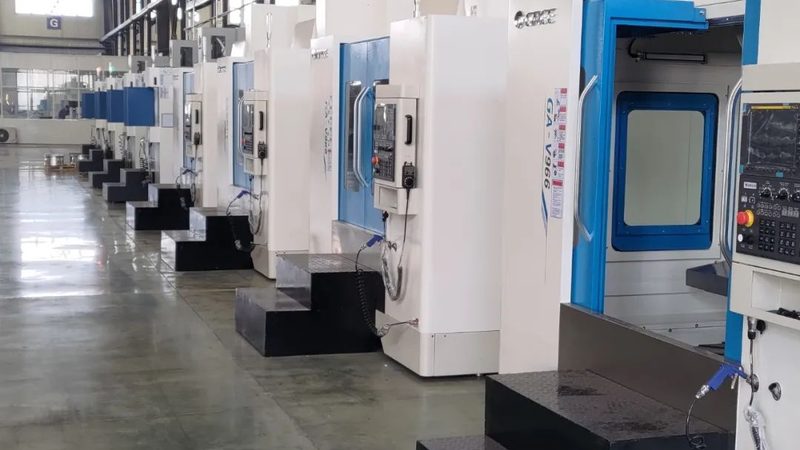
**立式车床主轴通孔52mm,能加工多粗的料?揭秘加工极限**
一、主轴通孔直径与加工能力的关系
立式车床的主轴通孔直径是衡量其加工能力的重要指标之一。通常,通孔直径越大,机床的加工范围越广,可以加工的工件类型也越多。对于通孔直径为52mm的立式车床,其加工能力究竟如何呢?
二、影响加工粗度的因素
1. 主轴转速:主轴转速越高,加工速度越快,但同时也对刀具和工件材料提出了更高的要求。因此,在实际加工中,需要根据工件材料和加工要求选择合适的主轴转速。
2. 刀具类型和尺寸:刀具的类型和尺寸直接影响到加工精度和表面质量。对于通孔直径为52mm的立式车床,通常使用直径为φ25mm左右的刀具进行加工。
3. 工件材料:不同材料的加工性能和加工难度存在差异。例如,加工铝合金工件时,加工粗度可以相对较大;而加工铸铁工件时,加工粗度应适当减小。
4. 加工精度要求:加工精度要求越高,加工粗度应适当减小。例如,对于精度要求在μm级的加工,加工粗度应在0.5mm以下。
三、通孔直径52mm的立式车床加工极限
1. 理论加工范围:通孔直径为52mm的立式车床,理论上可以加工直径在φ52mm以内的工件。但实际加工中,由于刀具尺寸和加工精度的限制,加工范围可能有所缩小。
2. 加工粗度:根据上述影响因素,通孔直径为52mm的立式车床,加工粗度一般在0.5-3mm之间。具体加工粗度取决于工件材料、加工精度要求等因素。
3. 加工效率:通孔直径为52mm的立式车床,加工效率较高。在合理选择刀具、转速和切削参数的情况下,加工效率可以达到每小时几十个工件的水平。
四、总结
立式车床主轴通孔52mm的加工能力取决于多种因素,包括主轴转速、刀具类型、工件材料和加工精度要求等。在实际加工中,应根据具体情况选择合适的加工参数,以实现高效、高精度的加工。
本文由 湖北顺豪包装袋有限公司 整理发布。